




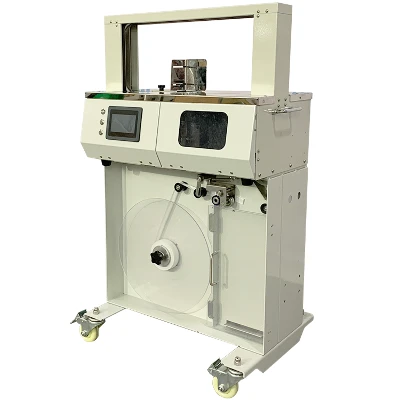


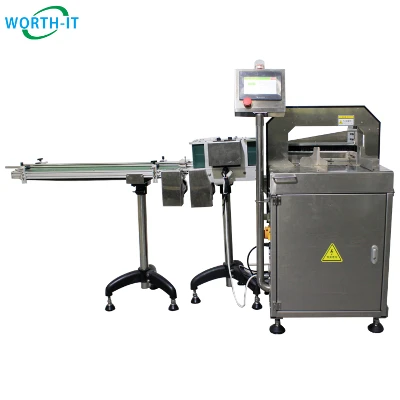



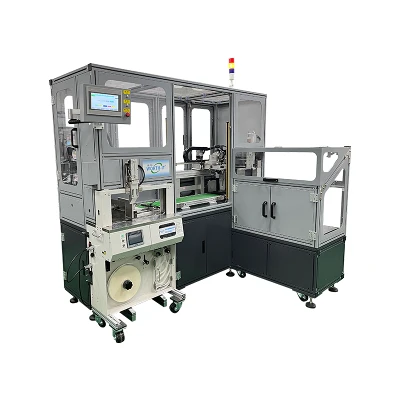
(1) Quvvat tugmasi: ON (ochiq)/OFF (yopiq)
(2) Operation screen: When the power is turned on, the screen is on, and the words "Automatic Thin Belt Tie Machine" are displayed. After pressing the Ý scroll key, you can enter the directory interface; parameter setting interface; manual operation interface; Automatic operation interface directory interface operation: the SET key is a scrolling selection key. Each time it is pressed, the cursor jumps down a target.
②Manual operation interface: In the manual operation interface, F1-F6 are function keys; SET is the function scroll selection key; Enter key is the confirmation key. When an operation mode is selected and confirmed, the operation mode is locked, such as when operating the run key of a peripheral device. The operation mode it performs is the same as the automatic strapping machine in the operation mode selected in the manual operation interface. It should be noted that the function of the key is valid only after it is defined in this interface, otherwise it is invalid.
1). Lenta uzatish: lenta dvigatelini oziqlantirish uchun F1 tugmasini bosing va tarmoqli identifikatsiya tugmasi signal yubormaguncha avtomatik bog'lash mashinasining bog'lovchi lentasini oziqlantirish uchun soat miliga teskari aylantiring. Lentani aniqlash tugmasi yoqilgandan so'ng F1 tugmachasini bosish noto'g'ri. Lentani oziqlantirish vaqti sozlanishi. Agar F1 tugmachasini bir marta bosgandan so'ng bog'lovchi lenta o'z joyiga yetkazilmaganligi aniqlansa, lentani berish vaqtini uzoqroq qilib sozlash mumkin, aks holda uni qisqaroq qilib sozlash mumkin, odatda 0.8 -0,9 S. o'zgartiring, uni haddan tashqari ta'sir kuchiga duchor bo'lishiga yo'l qo'ymang yoki u nazoratdan chiqib ketganda avtomatik ravishda to'xtaydi.
2). Ajratish to'xtatilishi: kamera motorini ishga tushirish uchun F2 tugmachasini bosgandan so'ng, birinchi marta bosish uchun LS4 harakat tugmachasini ishga tushiring va bu ish holati egilgandan keyin kamera motorining birinchi to'xtash holatidir.
3). Qayta o'rnatish: Paketni yakunlash uchun eksantrik milini bir marta aylantirish uchun F3 tugmasini bosing. Qog'oz lentasi bloklangan yoki quvvat manbai bloklangan bo'lsa, uni qayta o'rnatish uchun ushbu tugmani bosing va asosiy boshqaruv kamerasi dvigateli asl holatida qoladi.
4). Bog'lagandan keyin to'xtating: kamera motorini ishga tushirish uchun F5 tugmachasini bosing, ikkinchi marta bosish uchun LS4 harakat tugmachasini ishga tushiring va bu ish holati to'plam tugagandan so'ng kamera motorining ikkinchi to'xtash holatidir.
5). Qo'lda pauza: Qo'lda to'xtatib turish: Qo'lda bog'lash dasturini boshlash uchun F6 tugmasini bosing. Pleyer qadoqlangandan so'ng, o'rta tortma darhol qaytib kelmaydi, lekin belgilangan kutish vaqti tugaguncha evakuatsiya joyida qoladi. Kengash qaytadi va tsikl tugagandan so'ng, qo'lda vaqtincha to'xtatib turish protseduralarining keyingi to'plamini bajarishdan oldin F6 tugmachasini yana bosish kerak.
6). Qo'lda ishlash tartibi (qo'lda deb ataladi): F4 tugmachasini bosgandan so'ng, bitta bog'lash protseduralari to'plami boshlanadi. Tsikl tugagandan so'ng, F4 tugmachasini yana bosgandan so'ng, qo'lda muntazam bog'lash protseduralarining keyingi to'plami bajarilishi kerak.
③Automatic operation interface operation of automatic strapping machine:
Tasmani uzatish, lentani o'chirishni to'xtatish, qayta o'rnatish va bog'lashdan keyin to'xtatish kabi kalitlarning ta'riflari qo'lda ishlash bilan bir xil.
1) Oʻz-oʻzini{1}}toʻxtatish: Avtomatik bogʻlash dasturini ishga tushirish uchun F6 tugmasini bosing (eslatma: obʼyektni aniqlash tugmasi yoqilgan), bogʻlash tugallangandan soʻng oʻrta tortma darhol qaytmaydi, lekin oʻrnatish joyida qoladi. evakuatsiya joyi o'ralgan ob'ekt tark etmaguncha va o'rta tortma taxta qaytib keladi va tsikl tugagandan so'ng, yangi ob'ekt qo'yiladi va keyingi avtomatik to'xtatuvchi bog'lash protseduralari to'plami avtomatik ravishda bajarilishi mumkin.
2) Self{1}}an'anaviy: (avtomatik deb ataladi): F4 tugmachasini bosgandan so'ng, avtomatik muntazam bog'lash dasturi boshlanadi (eslatma: ya'ni ob'ektni aniqlash tugmasi yoqilgan), bir tsikl tugagandan so'ng, bog'langan narsalar chiqib ketadi va yangi ob'ekt kiritilgandan so'ng, keyingi to'plam avtomatik ravishda Muntazam bog'lash protseduralari avtomatik ravishda amalga oshiriladi.
④Parameter setting interface:
In the parameter setting interface, the « key is for high-digit selection, the » key is for low-digit selection, the ︾ key is for digital decrement selection, the ︽ key is for digital incremental selection, the SET key is for parameter scrolling selection, and the Enter key is the confirmation key .
1) Oldindan isitish vaqti parametrlarini o'rnatish printsipi: Mashina endigina yoqilganda, dazmollash boshining bog'lanishi tufayli harorat ko'tarilishi uchun vaqt kerak bo'ladi. Xona harorati 20-30 daraja bo'lsa, oldindan belgilangan vaqt odatda 5S ga o'rnatiladi. Misol uchun, tog'li hududlarda yoki yuqori issiqlik zonalarida isitish vaqtini mos ravishda oshirish yoki kamaytirish mumkin.
2) Isitish vaqti parametrini oʻrnatish printsipi: Bu parametr bogʻlovchi mashina ishlayotgan vaqtda dazmollash boshini ulash uchun zarur boʻlgan quvvat-vaqtni bildiradi. lenta), uning bog'lanish harorati taxminan 230 daraja bo'lishi kerak; past haroratli yopishqoq lenta (keyingi o'rinlarda past haroratli lenta deb yuritiladi), uning yopishtirish harorati faqat taxminan 120 daraja bo'lishi kerak. Atrof-muhit harorati va bog'lovchi lentalarning yopishtirish xususiyatlaridagi farqlarni hisobga olgan holda, yuqori haroratli kamarlar uchun tez-tez ishlatiladigan isitish parametrlarini 0,4-0,6S ga, past haroratli kamarlarni isitish parametrlarini esa 0,2 ga o'rnatishni tavsiya qilamiz. -0,3S.
3) Tutish vaqti parametrini oʻrnatish printsipi: Bu parametr bogʻlovchi mashina ishlayotgan vaqtda dazmollash boshini bogʻlash uchun zarur boʻlgan quvvat-vaqtni bildiradi. Buning sababi isitish parametrini o'rnatish printsipida tasvirlangan. Yuqori harorat zonasida tez-tez ishlatiladigan issiqlik saqlanish parametrlarini sozlash vaqti 1,5-2,5 S, past harorat zonasida issiqlikni saqlash parametrlarini o'rnatish vaqti esa 1,0-1,5 S bo'lishini tavsiya qilamiz.
4) Tasmani oziqlantirish vaqti parametrlarini o'rnatish printsipi: Bu bog'lash mashinasining nazariy tasmasini oziqlantirish vaqti taxminan 0.62S ni tashkil qiladi, chunki turli materiallarning bog'lovchi va yo'naltiruvchi kamarlarining ishqalanish qarshiligi, shuningdek, sirpanish koeffitsienti. oziqlantirish kasnagi bilan, havo qarshiligi, atrof-muhit harorati, va hokazo. Shu sababli, u besleme kamarining vaqt parametrlarini aniqlashda ma'lum qiyinchiliklarni keltirib chiqaradi. Tajribalar orqali lentani oziqlantirish vaqti parametrini taxminan 0.9S ga o'rnatish tavsiya etiladi. Foydalanuvchilar tarmoqli oziqlantirish vaqti parametrini turli xil bog'lash shartlariga muvofiq ravishda o'rnatishi mumkin.
5) Siqish vaqti parametrlarini o'rnatish printsipi: Siqish vaqti parametri bog'lashning mahkamlash vaqtini bildiradi. Eng katta buyumni qadoqlashda bog'lash mashinasining nazariy bog'lash vaqti taxminan 0.1S; eng kichik buyumni qadoqlashda, bog'lash Mashinaning nazariy tortish vaqti taxminan 0.58S; odatda, oʻrta oʻlchamdagi narsalarni qadoqlashda 0.3-0.4S oraligʻida oʻrnatilishi mumkin.
6) Kutish vaqti parametrlarini o'rnatish printsipi: Kutish vaqti ob'ektlar to'plangan va evakuatsiya qilinganidan keyin o'rta tortmachaning turishi uchun kutish vaqtini bildiradi. U asosan qo'lda bog'lashdan keyin to'xtash ish rejimida qo'llaniladi. Parametrlarni o'rnatish printsipi o'lchamga, ishlashga asoslanadi va u xodimlarning malakasi bilan belgilanadi, odatda 0.5-1,5S mos keladi.
(3) Periferik kamarni oziqlantirish tugmasi: kamar yoqilganda, kamar boshqaruv holatiga kiradi. Kamar oziqlangan va joyida bo'lganda, indikator chiroqchasi yonadi. Bu, asosan, qulay ishlash uchun -funktsional ish interfeysidagi ish ekranidagi kamarni oziqlantirish uchun F1 tugmasiga teng. Va periferik.
(4) Periferik qayta o'rnatish tugmasi: Eksantrik mili o'rnatishni yakunlash uchun bir marta aylantirilishi mumkin. Tasma bloklangan yoki quvvat manbai bloklangan bo'lsa, uni qayta o'rnatish uchun ushbu tugmani ishlating. U asosan kamera motorini boshqaradi. U operatsion ekran-funktsional operatsion interfeysiga ulangan. Bu F3 tugmachasini o'rtada qayta o'rnatishga teng, asosan ishlash va tashqi qurilmalar qulayligi uchun.
(5) Periferik ishga tushirish tugmasi: kamar uzatish indikatori chiroqchasi yoqilganda, o'rnatish boshlanadi va u ish ekranidagi qo'lda, avtomatik, qo'lda{1}}pauza va o'z-o'zini{2}}to'xtatish tugmalariga teng. --funktsiyaning ishlash interfeysi. Alohida e'tibor berish kerak: operator qanday ish rejimini tanlaydi, bu tugmachani ishlatganda, u tanlangan ish rejimini, asosan, ishlash va tashqi qurilmalarning qulayligi uchun bajaradi.
(6) Xavfsizlik tugmasi: Old eshik (o'ng) ochilganda, bu kalit nosozlikni oldini olish uchun quvvatni o'chiradi.
(7) Ob'ektni identifikatsiya qilish tugmasi: Biriktiriladigan ob'ekt stolga qo'yilganda, bu kalit yoqiladi va yig'ish ishi boshlanadi, lekin u avtomatik va o'z-o'zidan{1}}to'xtash ish rejimlaridan keyin yoqilishi kerak. operatsion ekranda-funktsional operatsion interfeys. buzib kirish.
(8) Elektr vilkasi: kuchlanishni tasdiqlaganingizdan so'ng vilkasini joylashtiring
(9) Oyoq tugmasi: Mashinani boshqarish uchun ishga tushirish tugmasidan tashqari, oyoq tugmasi ham ishga tushirish uchun ishlatilishi mumkin, ular bir xil funktsiyaga ega
(10) Bog'lovchi to'sar: Cinch kesish uchun
(11) Bog'lanish kuchini sozlash vinti: Bog'lanish turiga qarab, bog'lash quvvati sozlanishi mumkin. Ushbu vintni sozlash orqali past, o'rta va yuqori uch xil siqish kuchini olish mumkin.
(12) Lentaning kirish joyi: bu yerdan tortma torli konveyerga berilishi mumkin
(13) Tasmani mahkamlash: tasma o'rnatilgan joyda
(14) Tasodifiy joylashtirilgan qo'llab-quvvatlash plitasi: u to'planishi kerak bo'lgan narsalarni to'g'ri to'plam oralig'ida joylashtirishi mumkin